Selectează foarfeca ghilotină pentru nevoile tale de producție
Modele disponibile și subcategorii relevante
Electro-Mecanice
GMR — fără ulei, operare curată
1 serie · 8 configurații
Hidraulice
CNC HGS și CNC HGD — de la 6 la 20 mm
2 serii · 21 configurații
Unghi Variabil
CNC HVR — reglaj automat după grosime
1 serie · 23 configurații
SERIE 8 VARIANTE
ERMAKSAN
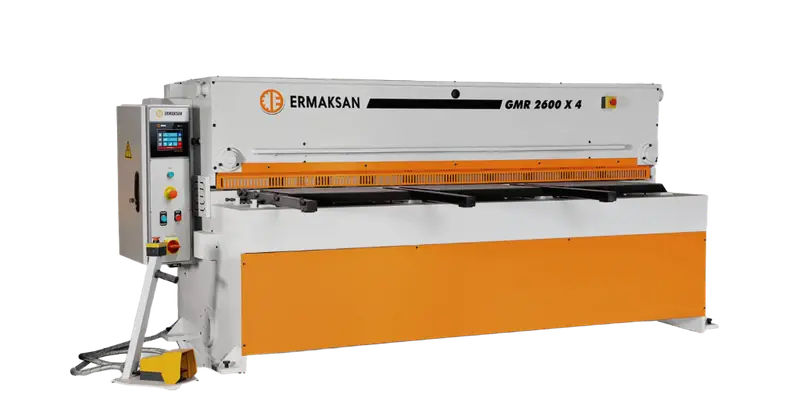
Seria GMR
- Fără ulei hidraulic: pentru ateliere unde contaminarea cu ulei e o problemă
- De la 1,4 la 3,2 m: pe table de 3 sau 4 mm, în cadență mare
- Control ErCut 5: cu patru cuțite reversibile
| Lungime tăiere | 1.400 mm |
| Grosime ST37 | 3 mm |
| Grosime ST70 | — |
| Cursă tampoane | 600 mm |
| Control CNC | ErCut 5 |
SERIE 9 VARIANTE
ERMAKSAN
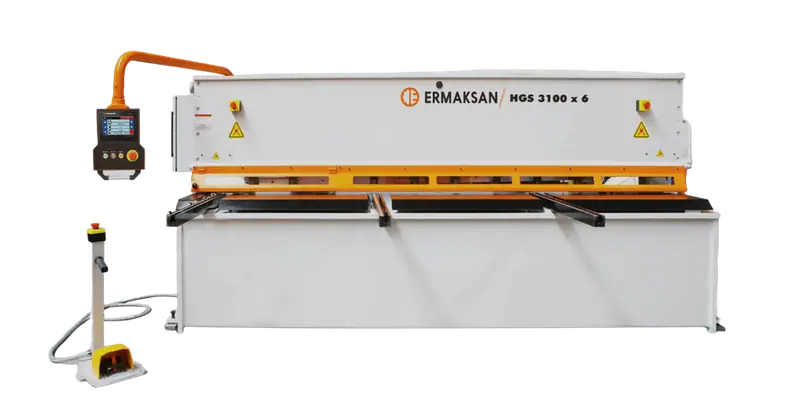
Seria CNC HGS
- Grosimi medii: până la 8 mm pe ST37, pe lungimi de la 2,1 la 4,1 m
- Unghi de tăiere fix, 1,2°: construcție simplă, cost mai mic
- Motor de 11 kW: raport bun preț-performanță
| Lungime tăiere | 2.100 mm |
| Grosime ST37 | 6 mm |
| Grosime ST70 | 4 mm |
| Unghi tăiere | 1.2° |
| Motor | 11 kW |
SERIE 12 VARIANTE
ERMAKSAN
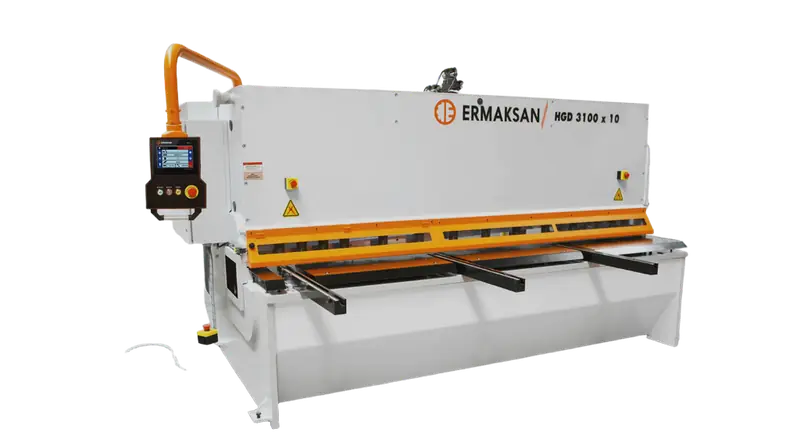
Seria CNC HGD
- Table groase: până la 20 mm, pe formate de la 3,1 m
- Unghi fix, reglat între 2° și 3,5°: în funcție de grosime
- Pentru producție în schimburi: pe formate mari, până la 6,1 m
| Lungime tăiere | 3.100 mm |
| Grosime ST37 | 6 mm |
| Grosime ST70 | 4 mm |
| Adâncime gât | 350 mm |
| Motor | 11 kW |
SERIE 23 VARIANTE
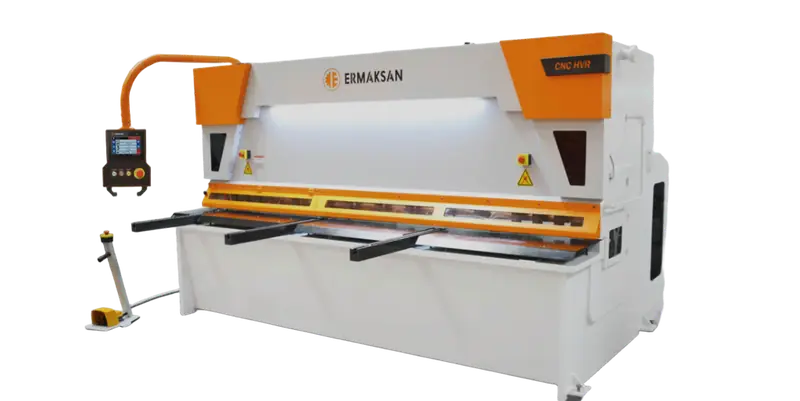
ERMAKSAN
Seria CNC HVR
- Unghi variabil, 0,5° – 3°: mașina îl alege singur la fiecare reper
- Până la 40 mm: cea mai mare grosime de pe pagină
- Pentru trecere deasă între materiale: inox, oțel moale și table groase, fără reglaje de operator
| Lungime tăiere | 3.100 mm |
| Grosime ST37 | 6 mm |
| Grosime ST70 | — |
| Unghi variabil | 0.5°–3° |
| Motor | 11 kW |
Ghid de alegere
Cum se alege o foarfecă ghilotină
Cinci criterii care fac diferența între echipamentul potrivit și unul nepotrivit.
- Grosimea și lungimea tablei
- Se verifică pentru materialul cel mai dur care se taie, nu pentru cel obișnuit. Inoxul cere rezervă față de oțelul moale.
- Unghiul de tăiere
- Un unghi mic reduce răsucirea benzilor înguste; unul mare taie mai repede materialul gros. HVR îl reglează automat, la fiecare reper.
- Adâncimea gâtului
- La GMR este de 100 mm, la restul seriilor de 350 mm. Limitează cât de adânc poate intra tabla în mașină.
- Cursa tampoanelor CNC
- Determină lățimea maximă a fâșiilor pe care le poți tăia la cotă, fără repoziționare.
- Cadența
- GMR ajunge la 35 de curse pe minut, seriile pentru table groase la 8–20. Contează la debitarea în serie a pieselor mici.
01
02
03
04
05